プラスチック成形には、射出成形・真空成形・圧空成形・ブロー成形・押出成形などの方法があり、製品の形状や数量によって向く工法が変わります。
複雑な形状を大量につくるなら射出成形、試作や小ロットで大きなカバー類をつくるなら真空成形が候補です。
この記事では、各工法の特徴から真空成形と圧空成形の違い、会社を比較する際の確認項目、見積もり前の準備までを整理します。
真空成形・圧空成形の違いや、試作・小ロットに対応する会社を比較したい方は、加工方法と相談先をまとめたガイドをご覧ください。
真空成形・圧空成形の優良業者2社を徹底比較プラスチック成形の主な方法と特徴
プラスチック成形は、製品の形状・数量・求める精度によって向く工法が異なります。
ここでは、代表的な5つの工法を4つの項目に分けて整理します。
射出成形は複雑な形状の量産に向いている
射出成形は、スクリューで溶かした樹脂を金型に高圧で射出し、冷却して固める方法です。
複雑な形状や高い精度が求められる製品を、大量に安定してつくりたい場合に向いています。
自動車部品、家電の筐体、食品容器、医療器具など、幅広い分野で採用されています。
一方で、金型の製作費が比較的高くなりやすい点には注意が必要です。
数量が少ない段階では、金型費が製品1個あたりの負担として重くなる可能性があります。
試作や小ロットでは、ほかの工法とあわせて総費用を比べると判断しやすくなります。
真空成形・圧空成形は樹脂シートを加熱して成形する
真空成形・圧空成形は、加熱して柔らかくした樹脂シートを金型に密着させて形をつくる方法です。
金型費を抑えやすく、試作や小ロット、大型の部品に対応しやすい点が特徴です。
真空成形は真空吸引でシートを密着させ、圧空成形は空気圧も加えて細部を再現します。
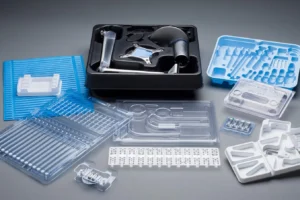
トレー、パッケージ、医療容器、車載部品のカバーなど、比較的薄い部品や梱包材に多く用いられます。
成形後に不要な部分を切り取るトリミングが必要になる点は、あらかじめ押さえておきたいポイントです。
両者の違いは、後述の「真空成形と圧空成形の違い」で詳しく整理します。
ブロー成形は中空の容器や部品に使われる
ブロー成形は、チューブ状の樹脂や、あらかじめ作ったプリフォームを金型内で空気によって膨らませ、中空の形状にする方法です。
内部が空洞になった容器や部品を、軽量につくりたい場合に使われる工法です。
ペットボトルや洗剤ボトル、燃料タンクなどが代表的な製品として知られています。
ボトルや容器のように内部に空間が必要な製品では、まず候補に挙がる工法です。
中空の形をつくれる一方で、板状のカバーのように中空でない部品には別の工法が選ばれます。
製品の用途や容量によって必要な条件が変わるため、早い段階で加工会社に確認しておくと安心です。
押出成形は断面形状が一定の製品に使われる
押出成形は、溶かした樹脂をスクリューで連続的に金型から押し出し、一定の断面形状をつくる方法です。
パイプやホース、フィルム、建材用のサッシなど、同じ断面が続く製品の大量生産に用いられます。
長いものを連続でつくり、必要な長さに切って使えるため、断面が同じ製品を効率よく生産できます。
反対に、途中で断面が変わる立体的な形状の製品には向きません。
なお、シート状に押し出した材料は、真空成形や圧空成形の原料として使われることもあります。
真空成形と圧空成形の違い
真空成形と圧空成形は、どちらも樹脂シートを加熱して成形しますが、仕組みと得意分野が異なります。
違いを把握すると、製品に合う工法を選びやすくなります。
真空成形は真空吸引でシートを型に密着させる
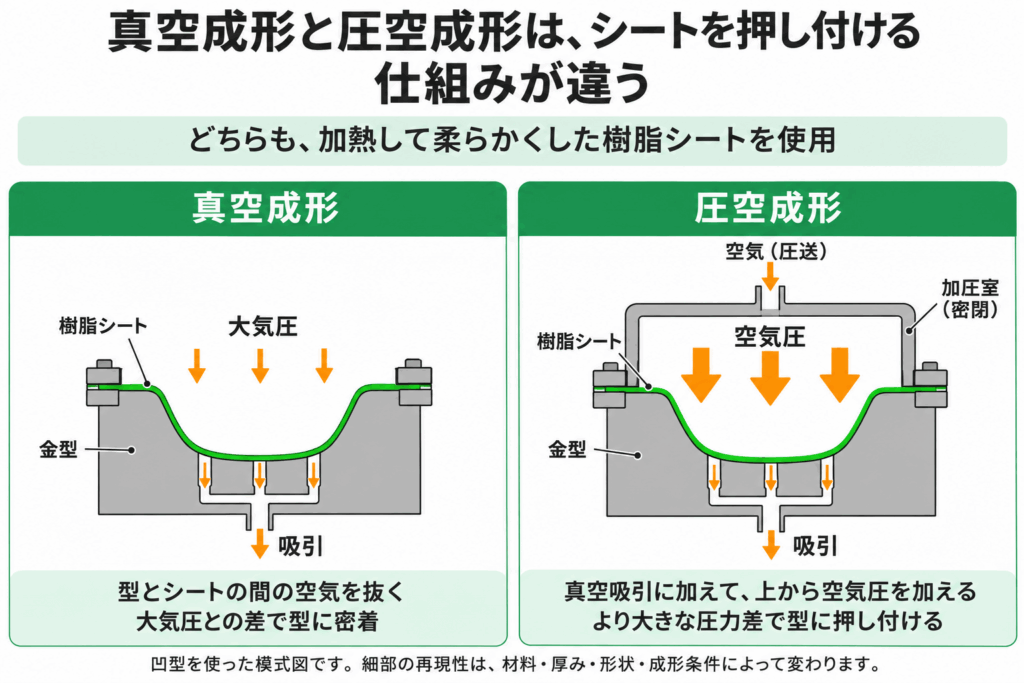
真空成形は、加熱して柔らかくした樹脂シートを金型に載せ、シートと金型の間の空気を抜いて密着させる方法です。
射出成形に比べて型の構造を簡素にしやすく、金型費を抑えながら少量生産や大型製品を検討しやすい工法です。
金型は凹型・凸型のどちらにも対応でき、穴あけや切り欠きといった小さな変更であれば、金型をつくり直さずに対応できる場合があります。
一方で、金型の凹凸の再現性は中程度で、深い凹部や急なコーナーはやや苦手です。
自動車内装やPCモバイル、福祉機器など、デザイン性を重視する部品にも活用されます。
圧空成形は空気圧を加えて細部を成形する
圧空成形は、真空成形と同じく加熱したシートを使い、さらに空気の圧力を加えて金型へ押し付ける方法です。
真空成形より大きな圧力差でシートを型に押し付け、細かな凹凸やシャープなエッジを再現しやすい点が強みです。
ただし、深い形状では肉厚の確保や離型のしやすさも確認する必要があります。
医療機器や計測機器、分析機器の外装部品など、見た目や精度が重視される製品で採用されている工法です。
その反面、空気を供給する装置が設備や金型側に必要になるため、初期投資や金型費用がやや高くなる傾向があります。
求める仕上がりと費用のバランスを見て、真空成形との使い分けを検討することが重要です。
形状の複雑さや求める精度を基準に工法を選ぶ
迷ったときは、形状の複雑さと求める精度を基準にすると、工法を選びやすくなります。
深い凹部やシャープなエッジ、細かな表現が必要なら圧空成形、費用を抑えて大きめの部品をつくるなら真空成形が基本の考え方です。
下の表のとおり、両者は成形の仕組みだけでなく、費用面や得意な形状にも違いがあります。
ただし、同じ形状でも材料や厚みによって適した工法が変わる場合があるため、最終的には加工会社への確認が欠かせません。
図面の段階で相談すれば、無理のない工法を提案してもらえる可能性があります。
| 比較項目 | 真空成形 | 圧空成形 |
| 成形の仕組み | 真空吸引でシートを金型に密着させる | 真空吸引に加え、空気圧でシートを押し付ける |
| 細部の再現性 | 圧空成形に比べて細かな凹凸やシャープなエッジの再現が難しい場合がある | 深部やシャープなエッジまで再現しやすい |
| 設備・金型費の傾向 | 比較的低い | エア供給装置が必要で、やや高い |
| 向いている製品 | 少量生産、大型品、デザイン性を重視する部品 | 外観や精度が求められる外装部品 |
| 主な事例 | 自動車内装、PCモバイル、福祉機器 | 医療機器、計測機器、分析機器の外装 |
真空成形のメリット
真空成形の主なメリットは、金型費を抑えやすいことと、大型の部品にも対応しやすいことです。
試作や小ロットで形状を確かめたい場合に、検討しやすい工法といえます。
金型費を抑えやすく試作や小ロットを検討しやすい
真空成形は、射出成形に比べて金型の製作費を抑えやすい工法です。
射出成形用の金型費と比べると、おおよそ6分の1から10分の1程度とされており、大判の製品ほど費用面の差が出やすくなります。
第一プラスチックの公式サイトでは、金型製作はほとんどの場合30日以内で可能と案内されています。
設計や納品を含む期間は、案件ごとに確認してください。
試作品レベルの数個から量産まで対応できるため、開発初期に形状や組み付けを確認したい場合に使いやすい方法です。
設計変更が出た場合も、穴あけや切り欠きなどの小さな変更であれば、金型をつくり直さずに済むことがあります。
ただし、金型費の差は製品の大きさや形状、材料によって変わるため、実際の費用は見積もりで確認する必要があります。
大型のカバーやケース形状にも対応しやすい
真空成形は、大きなカバーやケース形状の部品にも対応しやすい工法です。
射出成形では金型が大きくなるほど費用が膨らみやすいため、大判サイズの製品ほど真空成形のコストメリットが出やすくなります。
医療機器や分析装置の外装カバー、自動車内装部品、搬送装置のカバーなど、大きめの外装部品で活用されています。
薄いシートから厚みのある板まで、幅広い厚みの材料を扱える点も特徴です。
印刷シートや加飾シートなど、外観に配慮した材料を使える場合もあります。
対応できる最大サイズは会社の設備によって異なるため、依頼前に製品の寸法を伝えて確認しておくと安心です。
真空成形の注意点
真空成形には、厚みの偏りや寸法のばらつきなど、事前に知っておきたい注意点があります。
依頼前に確認しておけば、仕上がりのずれやコストの想定違いを避けやすくなります。
成形後に部材の厚みが均一にならない場合がある
真空成形では、成形後の部材の厚みが場所によって異なる場合があります。
シートが型に沿って引き伸ばされるため、コーナー部分などが薄くなりやすい点に注意が必要です。
深く絞る形状では、局所的に肉厚が薄くなりやすくなります。
肉厚の分布は、シートの材質や厚み、加熱条件、型の形状などによっても変わります。
強度や外観に影響する部分は、設計の段階で必要な厚みを加工会社に伝えておくことが大切です。
厚みの許容範囲を数値で共有しておくと、仕上がりのイメージのずれを防ぎやすくなります。
試作で実際の厚みを確認すれば、量産に入ってからの手戻りを減らせる可能性があります。
細かな凹凸や高い寸法精度には工法の検討が必要
真空成形は、細かな凹凸の再現や高い寸法精度が求められる製品では、工法の検討が必要です。
型に接しない側の面は、成形後の肉厚のばらつきによって寸法が変動しやすくなります。
また、型に接する側も冷却時の収縮などを考慮することが重要です。
深い凹部やシャープなエッジを求める場合は、空気圧を加える圧空成形が候補になります。
ネジ止めなどに使う突起(ボス)を成形で付けられない点も、押さえておきたい特徴です。
ボスが必要な場合は、成形後の加工や接着で対応することになります。
寸法の許容差や外観の基準は、図面とあわせて早めに伝えておくと、適した工法を提案してもらいやすくなります。
材料や形状によって対応可能なサイズが異なる
真空成形で対応できる製品サイズは、材料や形状、会社の設備によって異なります。
対応できる最大サイズは会社や設備によって異なります。
第一プラスチックは、設備紹介で最大1500mm×2500mmの真空成形機を案内していますが、実際に成形できる製品寸法や深さは個別に確認してください。
大型の製品や深い形状では、使えるシートの厚みや材料にも制約が出る場合があります。
また、カットしたシートを1枚ずつ成形する単発成形では、連続成形に比べて生産効率が低くなり、製品単価が高めになる可能性もあるため注意が必要です。
1回の成形で作る製品数は、型の配置によって異なります。
真空成形では、成形後に不要な部分を切り取るトリミングが必要になることが多いため、加工方法や費用を事前に確認しておきましょう。
製品サイズ・材料・数量が決まっていれば、見積もりの段階で対応可否を判断してもらいやすくなります。
注意点と事前の対策を、次の表にまとめました。
| 注意点 | 起こりやすいこと | 事前にできる対策 |
| 厚みの偏り | コーナー部などが薄くなりやすい | 必要な厚みと許容範囲を伝え、試作で確認する |
| 寸法精度・細部の再現 | 型に密着しない部分に誤差が出る、深部の再現に限界がある | 許容差を共有し、圧空成形など他工法も検討する |
| ボス形状 | ねじ止め用ボスの一体成形には形状や精度上の制約がある | 後加工や別部品の接着・取り付けを相談する |
| サイズ・単価 | 設備により上限が異なる、単発成形は単価が高めになる | 寸法・材料・数量を伝えて対応可否を確認する |
製品に合うプラスチック成形方法の選び方
工法は、製品の形状・必要な性能・数量・総費用の4つを順に整理すると選びやすくなります。
それぞれの確認ポイントを見ていきましょう。
ALT:用途と形状、材料と性能、数量、総費用を順に整理し、加工会社と成形方法を選ぶ4ステップの図解。
製品の用途と必要な形状を整理する
工法選びの最初のステップは、製品の用途と必要な形状を整理することです。
板状のカバーなのか、中空の容器なのか、同じ断面が続く長尺品なのかで、候補になる工法が大きく絞られます。
たとえば、中空の容器ならブロー成形、一定断面の長尺品なら押出成形が候補です。
板状や箱状のカバー類であれば、真空成形・圧空成形や射出成形を比べることになります。
深い凹部やシャープなエッジ、ボスなどの細かな構造が必要かどうかも、早めに確認しておきたい点です。
外観面の指定や組み付け部の有無まで書き出しておくと、加工会社との認識がそろいやすくなります。
素材や耐熱性などの必要性能を確認する
次に、製品に求められる素材や耐熱性などの性能を確認します。
使用環境に合わない材料を選ぶと、変形や破損、不良品につながるおそれがあります。
樹脂は種類によって、耐熱性・耐薬品性・寸法安定性・透明性・衝撃への強さが異なる点が重要です。
真空成形・圧空成形では、加熱すると柔らかくなる熱可塑性樹脂が広く使われています。
代表的な材料には、ABS、HIPS、PET、PVC、PC、アクリル(PMMA)、PE、PPなどがあります。
同じ材料でもグレードによって性質が変わるため、仕様まで確認しておくと安心です。
使用環境を加工会社に伝えれば、用途に合う材料の候補を提案してもらいやすくなります。
試作数・初回数量・量産数量を見積もる
数量の見通しは、工法選びの費用面に大きく影響します。
試作数・初回の生産数量・量産時の数量を分けて見積もることが、金型への投資額を判断するうえで重要です。
対応できる試作数や量産数量は、会社の設備や生産体制によって異なります。
初回数量と継続発注の見込みを伝え、対応可能な範囲を確認しましょう。
数個の試作や小ロットなら、金型費を抑えやすい真空成形・圧空成形が検討しやすい工法です。
数量が大きく増える見込みがある場合は、射出成形に切り替えたときの総費用も比較しておくことが重要です。
試作では真空成形、量産では別の工法という組み合わせが、費用面で合理的になる場合もあります。
将来の数量が読みにくいときは、数量が段階的に増えた場合の見積もりを複数出してもらうと比較しやすくなります。
金型費と製品単価を含めて総費用を比較する
最後に、金型費と製品単価を合わせた総費用で比較します。
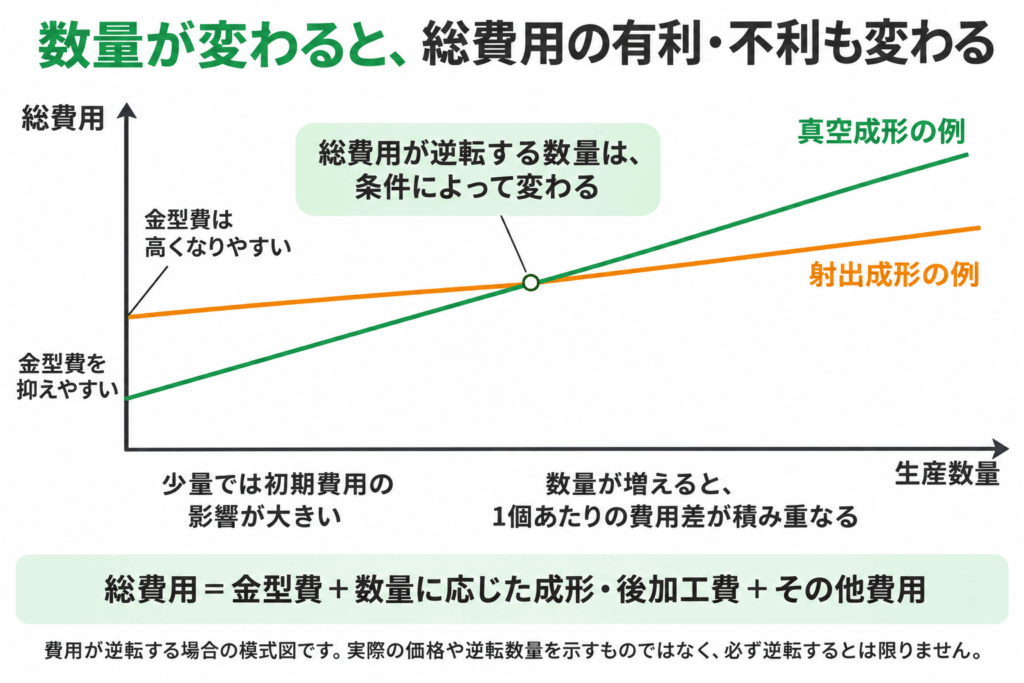
金型費だけ、あるいは単価だけで判断すると、数量によっては総額が逆転する可能性があるため注意が必要です。
真空成形は金型費を抑えやすい一方、単発成形では1個あたりの単価が高めになり、トリミングなどの後加工費もかかります。
射出成形は金型費が高くなりやすい反面、数量が増えるほど1個あたりの負担を下げやすいのが特徴です。
見積もりでは、金型費・成形費・後加工費・追加費用が含まれているかの確認も必要です。
下の表を、数量や形状に応じた比較の軸を整理する際の目安にしてください。
| 比較軸 | 真空成形・圧空成形 | 射出成形 |
| 金型費の傾向 | 抑えやすい | 高くなりやすい |
| 製品単価の傾向 | 単発成形では高め(薄肉の連続成形は割安) | 数量が増えるほど下げやすい |
| 向いている数量 | 試作・小ロットから中量生産 | 大量生産 |
| 向いている形状 | 大型の箱状・カバー類 | 複雑な形状・高精度が必要な製品 |
プラスチック成形を相談できる会社2選
ここでは、真空成形・圧空成形を相談できる2社を、共通の基準で紹介します。
公式サイトで確認できる内容をもとにまとめているため、最新の情報は各社のサイトでご確認ください。
第一プラスチック株式会社|大型成形や一貫生産を相談したい場合
| 会社名 | 第一プラスチック株式会社 |
|---|---|
| 住所 | 〒581-0043 大阪府八尾市空港1-133 |
| 電話番号 | 072-949-6686 |
| 公式URL | https://www.daiichiplastic.co.jp/ |
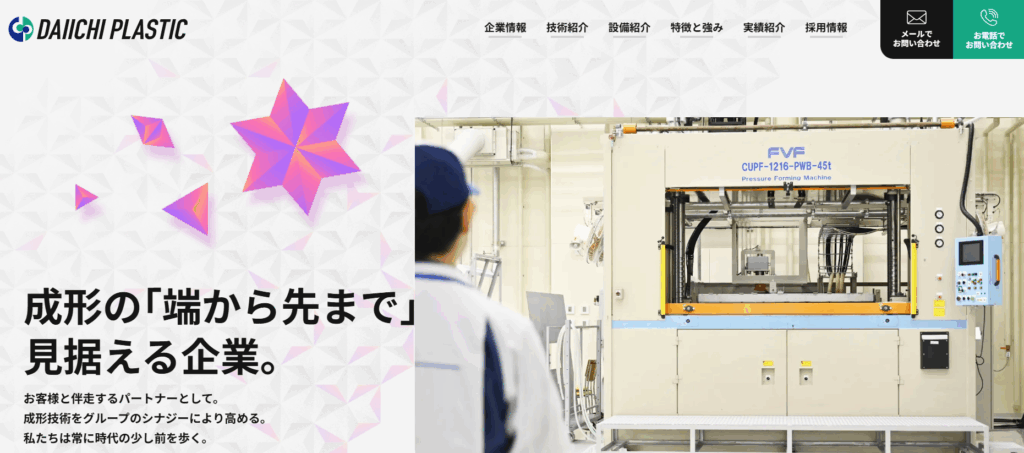
第一プラスチック株式会社は、大阪府八尾市に拠点を置き、真空成形・圧空成形・プレス成形などを手がけるプラスチック成形会社です。
生産に必要な一連の工程を自社で完結させる一貫生産体制が、大きな特徴です。
設計の段階や型起工前から検討に加わるフロントローディングにより、納期短縮やコスト削減につなげています。
一般的な成形品に加え、機能性材料を使った成形や加飾にも対応しています。
フィルムインサート成形や3次元ラミネートなど、複数の加工方法を相談できる点も強みです。
実績紹介には、1000mm角の化粧パネルや、天井搬送システムのカバーなどが掲載されています。
外装カバーなど大きめの部品を、設計の相談から一貫して任せたい方に向いています。
第一プラスチック公式HPはこちら
第一プラスチックの特集記事を見る
株式会社荒木製作所|多品種少量や試作を相談したい場合
| 会社名 | 株式会社荒木製作所 |
|---|---|
| 住所 | 〒573-1132 大阪府枚方市招提田近2-2-3 |
| 電話番号 | 072-867-1721 |
| 公式URL | http://www.araki-mfg.com/index.html |
株式会社荒木製作所は、大阪府枚方市に拠点を置き、圧空成形・真空成形を専門に手がけるプラスチック成形会社です。
1個からの多品種少量生産に対応し、試作やデザイン、設計の相談にも応じている点が強みです。
1933年の創業以来培ったノウハウを活かし、自社開発機を含む成形設備で、医療機器や計測機器、電子機器のカバー類を製作しています。
株式会社タックデザインとの協業により、製法に精通したデザイナーや設計者が関わり、開発のロスを抑える体制も整えています。
公式サイトに「お客様の声」として、顧客満足度調査結果やクレーム品発生率、納期達成実績の項目が設けられている点も特徴です。
試作や少量の製品を、デザインの段階から相談したい方に向いています。
荒木製作所の特集記事を見る
2社の違いは、次の表のとおりです。
| 比較項目 | 第一プラスチック株式会社 | 株式会社荒木製作所 |
|---|---|---|
| 所在地 | 大阪府八尾市 | 大阪府枚方市 |
| 主な成形方法 | 真空成形・圧空成形・プレス成形、フィルムインサート成形、3次元ラミネートなど | 圧空成形・真空成形 |
| 特徴的な体制 | 一貫生産体制、フロントローディング | 1個からの多品種少量生産、デザイン・設計・試作の相談 |
| 公式サイトの実績例 | 医療機器・分析機器の外装、搬送システムのカバー、化粧パネルなど | 医療機器・計測機器・電子機器のカバー類 |
| 向いているケース | 大きめの部品や加飾品を、設計から一貫して相談したい場合 | 試作や少量品を、デザイン段階から相談したい場合 |
加工会社を比較するときに確認したい項目
加工会社を比べるときは、対応範囲・費用の内訳・品質と納期の3つの視点で確認すると、違いが見えやすくなります。
ここでは、見積もりを依頼する前に確認したい4つの項目を整理します。
対応できる材料・製品サイズ・成形方法
最初に確認したいのは、自社の製品に必要な材料・サイズ・成形方法に対応できるかどうかです。
対応サイズの上限は設備によって異なるため、製品の寸法を伝えたうえで、成形できるかを確認する必要があります。
材料は、ABSやHIPS、PET、PVC、PC、アクリル、PE、PPなどの熱可塑性樹脂がよく使われます。
加飾フィルムや機能性フィルムなど、特殊な材料を使う場合は、取り扱いの実績も確認したい点です。
真空成形だけでなく、圧空成形や射出成形にも対応できる会社なら、形状や数量に応じて工法を提案してもらえる可能性があります。
対応工法が限られる会社でも、特定の分野に強みを持つ場合があるため、自社の製品に合うかどうかで判断することが大切です。
試作から量産までの対応範囲
次に、試作から量産までどの範囲を任せられるかを確認します。
試作だけを依頼できるのか、量産まで同じ会社で対応できるのかによって、開発の進めやすさが変わるためです。
最小ロットと使用する型材は、会社や製品条件によって異なります。
試作用には木型や樹脂型、量産用には樹脂型やアルミ型などが使われるため、必要な精度や数量に合う仕様を確認してください。
試作で使った型をそのまま量産に使えるかどうかは、会社や製品によって異なります。
設計やデザインの相談、金型の製作、成形後の加工まで任せられるのか、必要な工程だけを依頼できるのかも比較のポイントです。
金型を外注する会社もあるため、型の製作がどこまで社内で完結するのかを聞いておくと、納期や費用の見通しを立てやすくなります。
見積もりに含まれる金型費・加工費・追加費用
見積もりでは、総額だけでなく、何が含まれているかを確認します。
金型費・成形費・後加工費・追加費用の内訳を確認しないと、依頼後に想定外の費用が発生するおそれがあるため注意が必要です。
費用は、素材の種類、製品の大きさや形状の複雑さ、数量、金型の仕様などによって決まります。
製品単価は、材料費、成形時間、1回あたりの取り数、歩留まり、後加工の内容などで変動するのが特徴です。
金型費を単価に含める場合は、その配賦条件も確認してください。
トリミング(不要部分の切り取り)や穴あけ、印刷、接着などの二次加工が、見積もりに含まれているかも確認したい点です。
無料で概算見積もりを出してくれる会社もあるため、複数社に同じ条件で依頼すると、費用を比べやすくなります。
品質基準・検査方法・納期
最後に、品質基準や検査方法、納期を確認します。
品質の管理体制や検査の基準は、会社ごとに異なるため、依頼前に具体的な内容を聞いておくことが重要です。
ISO9001などの認証は、品質管理体制が国際的な基準を満たしていることを示す一つの目安になります。
寸法の測り方や外観の判定基準、不良が出た場合の対応などは、見積もりの段階で確認しておくと安心です。
納期は、金型の製作期間と成形期間に分けて確認します。
型の製作期間は、型材だけでなく、大きさや形状、取り数、加工会社の稼働状況によって変わります。
見積もり時に、図面確定から型の完成までの日数と、試作・修正に必要な期間を確認してください。
確認する項目は、次の表のとおり整理できます。
| 確認項目 | 具体的に聞くこと |
| 材料・サイズ・工法 | 使いたい材料に対応できるか、最大サイズはいくつか、圧空成形や射出成形も扱えるか |
| 試作から量産 | 試作のみの依頼は可能か、量産まで同じ会社で対応できるか、金型は社内製作か外注か |
| 見積もりの内訳 | 金型費・成形費・後加工費・追加費用が含まれているか、概算見積もりは出してもらえるか |
| 品質・納期 | 認証の有無、検査方法、不良時の対応、金型製作と成形それぞれの納期 |
見積もり相談の前に準備する情報
見積もりをスムーズに進めるには、形状・使用条件・数量と納期の3つを事前に整理しておくことが大切です。
情報がそろっているほど、加工会社は工法や費用を具体的に提案しやすくなります。
図面や製品写真で形状と寸法を伝える
見積もりの出発点は、製品の形状と寸法を正確に伝えることです。
図面があれば寸法や公差を共有でき、ない場合でも、現物サンプルや写真、手描きのスケッチから相談できる会社は少なくありません。
3D CADデータがなくても、図面や現物をもとにデータを作成してもらえるケースがあります。
現物から形状を読み取って図面化するリバースエンジニアリングに対応する会社もあるため、事前に確認しておくとよいでしょう。
写真を送る場合は、正面だけでなく側面や断面がわかるものを添えると、深さや厚みを判断してもらいやすくなります。
寸法は縦・横・深さの三方向を示し、とくに重要な寸法には許容範囲を書き添えておくことが、認識のずれを防ぐポイントです。
用途・使用環境・希望する素材を整理する
次に、製品の用途と使用環境、希望する素材をまとめておきます。
屋内か屋外か、熱や薬品に触れるかといった使用環境を伝えることが、適した材料を提案してもらうためのポイントです。
樹脂は種類によって、耐熱性や耐薬品性、透明性、衝撃への強さが異なります。
素材が決まっていない場合は、無理に選ばず、必要な性能だけを伝えても問題ありません。
外観に関する希望も、あわせて整理しておきたい点です。
表面の仕上げや色、印刷や加飾の有無によって、使える材料や工程が変わる場合があります。
環境に配慮した材料の希望がある場合は、再生材やバイオマス素材に対応できるかも確認します。
試作数・希望納期・量産時の予定数量をまとめる
最後に、数量と納期の見通しをまとめます。
試作の数、希望する納期、量産に進んだ場合の予定数量を分けて伝えることが、金型への投資額や工法を判断するうえで重要です。
数量が確定していなくても、見込みの幅を示すだけで、費用の見通しを立てやすくなります。
量産数量が大きく変わりうる場合は、数量ごとの見積もりを依頼することで、費用の変化を比較できます。
納期は、試作の希望日と量産開始の時期に分けて伝えるのが基本です。
金型の製作期間も必要になるため、納期は余裕を持った時期で相談すると安心です。
準備しておく情報は、次の表のとおり整理できます。
| 準備する情報 | 具体的な内容 | ない場合の対応 |
| 形状・寸法 | 図面、3Dデータ、製品写真、寸法と許容範囲 | 現物サンプルや手描きスケッチでも相談できる会社がある |
| 用途・使用環境 | 使う場所、温度、薬品との接触、外観の希望 | 必要な性能だけを伝え、材料の提案を受ける |
| 希望する素材 | ABS、PET、アクリルなどの希望 | 未定でも相談できる |
| 数量 | 試作数、初回数量、量産時の予定数量 | 見込みの幅を示し、数量別の見積もりを依頼する |
| 納期 | 試作の希望日、量産開始の時期 | 金型の製作期間を踏まえ、余裕を持って相談する |
プラスチック成形に関するよくある質問
プラスチック成形の相談前によくある4つの疑問に、結論から順にお答えします。
真空成形は1個から依頼できますか?
1個からの試作に対応している会社は多く、真空成形は少量の依頼でも検討しやすい工法です。
金型費を抑えやすいため、数個単位の試作から、数百〜数千個規模の中量生産まで対応できるとされています。
実際に、荒木製作所は公式サイトで1個からの多品種少量生産に対応していると案内しています。
ただし、最小ロットや対応できる数量は会社ごとに異なるため、注意が必要です。
製品の大きさや材料によっても条件が変わるため、依頼前に数量と製品の寸法を伝えて確認することをおすすめします。
真空成形と射出成形はどちらが安いですか?
費用は数量によって変わり、試作や小ロットなら真空成形、大量生産なら射出成形が有利になりやすい傾向があります。
真空成形の金型費は、射出成形のおおよそ6分の1から10分の1程度とされています。
その一方で、単発で成形する場合は、1個あたりの製品単価が高めになりやすいのが特徴です。
射出成形は金型費が高くなりやすいものの、数量が増えるほど1個あたりの負担を下げやすい工法です。
どちらが安いかは、金型費と製品単価、後加工費を合わせた総費用で判断します。
数量別に複数パターンの見積もりを依頼すると、費用が逆転する数量の目安をつかめます。
図面がなくても成形の相談はできますか?
図面がなくても、現物サンプルや写真、手描きのスケッチから相談できる会社は少なくありません。
必要に応じて、3D CADデータの作成や、現物をもとに図面を起こすリバースエンジニアリングに対応する会社もあります。
ただし、対応できる範囲は会社によって異なるため、問い合わせの段階で、図面がない旨を伝えておくと安心です。
相談時には、寸法や用途、使用環境、希望する数量をあわせて伝えると、費用の見通しを立ててもらいやすくなります。
写真は複数の角度から撮影し、とくに重要な寸法がわかるようにしておくと、やり取りが円滑に進みます。
試作から量産まで同じ会社に依頼できますか?
試作から量産まで対応する会社はありますが、対応できる範囲や数量の規模は会社によって異なります。
たとえば、第一プラスチックは、生産の一連の工程を自社で完結する一貫生産体制を公式サイトで案内しています。
一方、荒木製作所は、1個からの多品種少量生産や、デザイン・設計・試作の相談を公式サイトの中心に据えているのが特徴です。
量産の数量が大きい場合は、対応できる設備や工法を事前に確認しておく必要があります。
同じ会社に任せれば、試作で得た知見を量産に引き継ぎやすく、やり取りの手間も減らせるでしょう。
量産時の予定数量を最初から伝えておくと、その規模に対応できる会社かを判断してもらいやすくなります。
プラスチック成形は製品の条件に合う工法と会社を選ぼう
プラスチック成形は、製品の形状・数量・求める精度を整理したうえで、条件に合う工法と会社を選ぶことが大切です。
複雑な形状を大量につくるなら射出成形、試作や小ロットで大きなカバー類をつくるなら真空成形、細部の再現性を重視するなら圧空成形が基本の選び方です。
中空の容器ならブロー成形、断面が一定の長尺品なら押出成形が候補になります。
工法を決める際は、金型費と製品単価を合わせた総費用で比べると、数量による費用の逆転を見落としにくくなります。
会社を選ぶ際は、対応できる材料やサイズ、試作から量産までの範囲、見積もりの内訳、品質基準と納期を確認しましょう。
図面や写真、数量の見込みを用意して、まずは問い合わせから始めてみてください。
この記事を読んでいる人におすすめ