真空成形機を選ぶ際は、製品寸法・シートの材質と厚み・生産量・品質条件・設置条件の5つを先に整理することが重要です。
本体価格だけで決めると、金型や周辺設備、保守費用が後から加わり、想定より総額が膨らむ可能性があります。
この記事では、真空成形の仕組みから方式の違い、仕様の選び方、費用の見積もり確認点、試作の進め方までを順に解説します。
最後に、相談先となる2社の特徴も共通の基準で紹介するので、ぜひ参考にしてください。
成形方法や依頼先の違いも確認したい方は、真空成形・圧空成形の基礎からおすすめ会社2社まで比較したトップページをご覧ください。
真空成形・圧空成形の優良業者2社を徹底比較真空成形機とは?仕組みと成形方法の違い
真空成形機の基本原理を押さえると、圧空成形や射出成形との違いも整理しやすくなります。
加熱した樹脂シートを金型に密着させる仕組み
真空成形機は、加熱して軟らかくした熱可塑性樹脂のシートを、金型に吸着させて形を写し取る設備です。
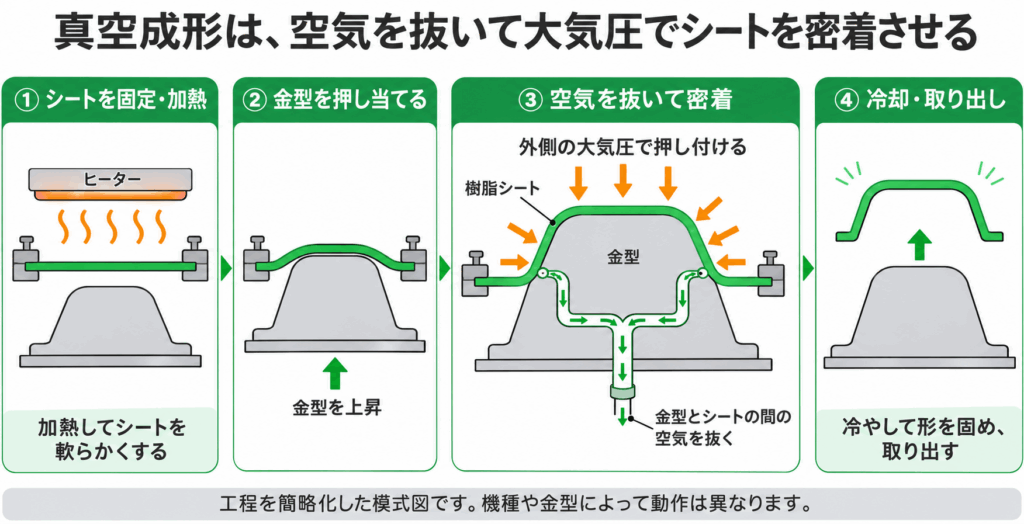
作業は、シートの固定、加熱、金型への押し当て、真空引き、冷却、取り出しの順に進みます。
金型とシートの間の空気を抜き、大気圧でシートを押し付けることが、成形の基本の仕組みです。
金型は片面だけで済むため、構造が比較的単純になります。
ただし、シートは引き伸ばされて成形されるので、深い部分や角では肉厚が薄くなりやすい点に注意が必要です。
この肉厚の偏りを前提に考えることが、設備選定の出発点になります。
真空成形と圧空成形で異なる形状再現性
圧空成形は、真空に加えて圧縮空気でシートを金型に押し付ける方法です。
真空成形の押し付け力は大気圧が上限となるため、細かな凹凸や鋭い角の再現には限界があります。
形状の再現性を重視する場合は、圧空成形のほうが有利になりやすいといえます。
圧空成形は一般に数気圧の圧力を使い、細かな凹凸の転写にも向いた方法です。
その分、圧空成形機は耐圧構造が必要で、設備費や金型費が高くなる傾向があります。
外観や寸法の要求が厳しくない製品なら、真空成形で十分な場合も多くあります。
射出成形など他の工法と使い分ける基準
射出成形は、溶かした樹脂を金型に高圧で注入する方法で、複雑な形状や高い寸法精度に向いています。
一方で金型が高額になりやすく、数量が少ないと1個あたりの負担が大きくなりやすい点が課題です。
大型で比較的単純な形状を、小ロットから中ロットで作るなら、真空成形が有力な選択肢になります。
数量だけでなく、必要な外観品質や寸法精度も合わせて判断することが大切です。
使い分けの目安を表にまとめました。
| 比較項目 | 真空成形 | 圧空成形 | 射出成形 |
| 金型 | 片面型で比較的安価になりやすい | 片面型だが耐圧設計が必要 | 両面の精密金型で高額になりやすい |
| 形状再現性 | 細かな凹凸や鋭い角の再現には制約がある | 細かな凹凸や鋭い角を再現しやすい | 複雑な立体形状や高い寸法精度に対応しやすい |
| 向く数量 | 単発成形は試作〜中ロット、連続成形は大量生産にも対応 | 単発成形は小〜中ロット、連続成形は大量生産にも対応 | 大ロット |
| 得意な製品 | 大型・浅めの容器やカバー | 外観や細部の再現が必要な部品 | 複雑形状・高精度部品 |
※上記は一般的な傾向であり、製品の形状や材質によって異なります。
真空成形機の方式と生産体制
真空成形機は、成形の流れと自動化の度合いによって分かれます。生産量と人員に合わせた選定が重要です。
単発成形機と連続成形機の違い
単発成形機は、カットしたシートを1枚ずつセットして成形する方式です。
設備構成が比較的シンプルで、金型の交換もしやすくなっています。
そのため、試作や多品種少量生産、大型製品の成形に向いています。
連続成形機は、ロール状のシートを自動で送り込み、加熱から成形、抜き加工までを連続して行う方式です。
同じ製品を大量に作る場合は、連続成形機のほうが生産効率の面で有利になりやすいといえます。
食品容器やトレーなど、比較的小型で数量の多い製品で採用されるケースが代表的です。
ただし、連続成形機は設備費が高くなりやすく、金型の段取り替えにも手間がかかります。
製品の種類が多い場合は、切り替えの頻度も含めて検討することが大切です。
| 比較項目 | 単発成形機 | 連続成形機 |
| シートの供給 | カット済みのシートを1枚ずつセット | ロール状のシートを自動供給 |
| 向く製品 | 大型品・厚物・多品種少量 | 小型で同一形状の大量生産品 |
| 設備費の傾向 | 比較的抑えやすい | 高くなりやすい |
| 段取り替え | 比較的容易 | 手間がかかりやすい |
※上記は一般的な傾向であり、機種や仕様によって異なります。
手動・半自動・自動化設備の違い
手動機は、シートのセットから取り出しまでを作業者が行う設備です。
導入費用を抑えやすく、条件出しや試作に使いやすい点が特徴です。
半自動機は、加熱や成形の工程を機械が自動で進め、シートの出し入れなどを作業者が担当します。
成形条件を記憶・再現できる機種では、条件設定のばらつきを抑えやすい点が特徴です。
自動化設備では、シートの供給、成形、取り出し、トリミングまで一連の流れを自動で処理できます。
人手を減らせる一方で、設備費が高くなり、広い設置スペースが必要になる点には注意が必要です。
自動化の範囲は、人件費の削減効果と設備費を比べて決めるのが基本です。
また、作業者の熟練度に頼らない体制を作りたい場合は、半自動以上を検討する価値があります。
試作・小ロット・量産で変わる設備の考え方
試作段階では、必要な成形性能を満たしたうえで、加熱や真空引きなどの条件を変更・検証しやすい設備を選ぶことが重要です。
手動の単発機や、外部の試作サービスを活用すれば、初期投資を抑えながら成形可否を確かめられます。
小ロット生産では、金型の交換のしやすさや段取り替えの短さが重要です。
量産に移るほど、1個あたりのサイクルタイムと歩留まりが収益を左右します。
量産では、自動化や連続成形による効率化が、設備費の回収につながるかを確認する必要があります。
ここで注意したいのは、現在の数量だけで設備を決めてしまう失敗です。
将来の増産や製品追加を見込まずに小型の設備を選ぶと、短期間で能力不足になる可能性があります。
反対に、生産量を過大に見積もって量産設備を導入すると、稼働率が上がらず投資を回収しにくくなります。
自社に合う真空成形機を選ぶ仕様
真空成形機は、製品とシート、生産量、品質、設置条件の5つの仕様から絞り込めます。
製品寸法・成形深さとテーブルサイズ
まず確認したいのは、作りたい製品の外形寸法と成形深さです。
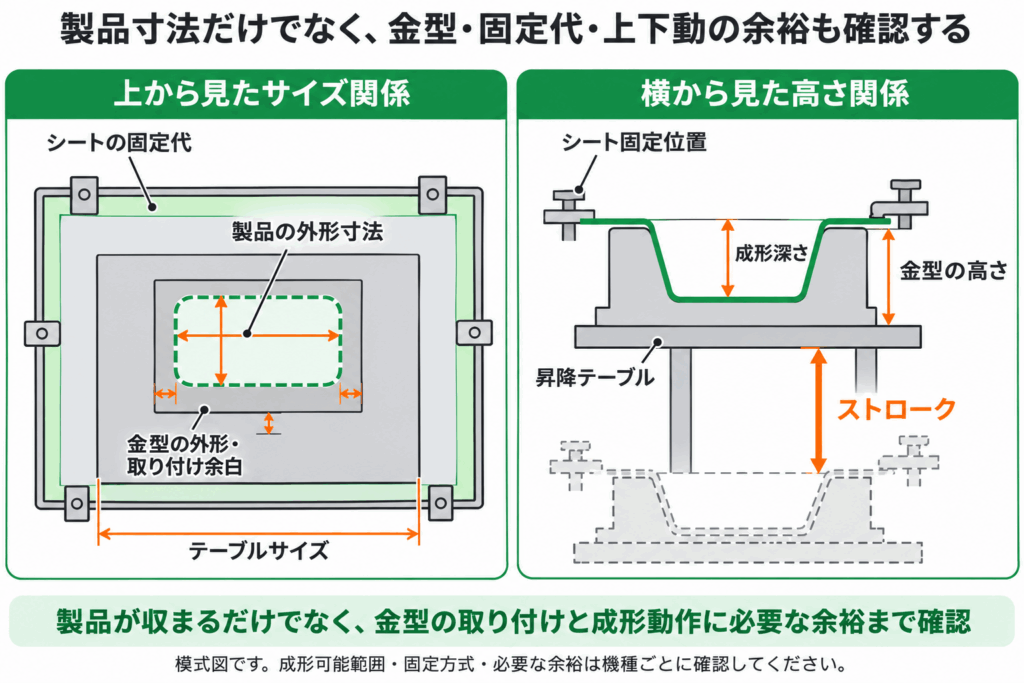
成形機には、金型を載せるテーブルのサイズと、テーブルが上下できる範囲(ストローク)が決まっています。
製品の寸法に加えて、金型の余白やシートの固定代まで含めたサイズで機種を選ぶことが重要です。
製品がテーブルぎりぎりに収まる機種を選ぶと、金型の設計や取り付けに余裕がなくなります。
また、成形深さが大きい製品ほど、シートが大きく引き伸ばされ、肉厚が薄くなりやすい点に注意が必要です。
深さと開口部の比率は、成形可否を判断する目安の一つになります。
将来的に別の製品を作る可能性がある場合は、やや大きめのテーブルを選んでおくと安心です。
| 確認項目 | チェックの内容 |
| 製品の外形寸法 | 縦・横・高さを、金型の余白を含めて確認する |
| 成形深さ | 深絞りになるほど肉厚が薄くなりやすい |
| テーブルサイズ | 金型を余裕をもって載せられる大きさか |
| ストローク | 金型の高さに対応できる上下範囲があるか |
樹脂シートの種類・厚み・加熱条件
使用する樹脂シートの種類によって、必要な加熱温度や加熱方式が変わります。
真空成形では、ABS、PET、PP、PS、アクリルなどの熱可塑性樹脂が一般的に使用されます。
使うシートの種類と厚みの範囲を、導入前に具体的に洗い出しておくことが重要です。
厚いシートほど加熱に時間がかかる傾向があり、ヒーターの出力や加熱方式も重要な選定ポイントになります。
また、シートの種類が複数ある場合は、材質ごとに最適な加熱条件が異なる点にも注意が必要です。
材質によって収縮率も変わるため、寸法精度にも影響します。
使う予定のシートを、メーカーや設備の担当者に事前に伝えておくと、機種選定がスムーズになります。
必要な生産量とサイクルタイム
サイクルタイムとは、1回の成形にかかる時間のことです。
必要な生産量と1ショットあたりの取り数、有効な稼働時間から、1時間あたりに必要なショット数を算出します。
稼働日数と稼働時間、1回あたりの取り数を踏まえて、必要な能力を数値で確認することが大切です。
たとえば、1ショットで複数個を取れる金型であれば、サイクルタイムが同じでも生産量は増えます。
ただし、サイクルタイムは加熱と冷却の時間に左右され、厚いシートほど長くなる傾向があります。
カタログ上の能力だけでなく、自社の製品条件での実際の時間を試作で確かめることが重要です。
寸法精度・肉厚・外観に必要な品質条件
製品に求められる寸法精度や肉厚の下限、外観の水準も、設備選定に影響します。
真空成形では、シートの引き伸ばしによって肉厚に偏りが出やすいため、必要な最小肉厚を事前に決めておきます。
要求が厳しい場合は、プラグアシストの有無や圧空成形への切り替えも含めた検討が有効です。
プラグアシストとは、金型に押し付ける前にシートを押し込み、肉厚の偏りを抑える方法を指します。
また、外観を重視する製品では、シートの傷やゆがみ、金型の表面状態にも注意が必要です。
品質の基準は、図面や外観の判定基準として、あらかじめ数値や見本で明確にしておきます。
設置スペース・電源・真空設備などの付帯条件
機械本体のほかに、設置する現場の条件も確認が必要です。
設置スペースは、機械の寸法だけでなく、シートの搬入や金型の交換、作業者の動線を含めて考えます。
電源の容量や電圧、真空ポンプやエアーの供給設備が整っているかを、事前に確認することが欠かせません。
真空ポンプや冷却設備が別途必要になる場合もあり、騒音や排熱への対応が求められることもあります。
また、搬入経路の幅や床の耐荷重も、見落としやすいポイントです。
導入後に追加工事が発生しないよう、現場の条件を図面とあわせて事前に共有しておくと安心です。
| 付帯条件 | 確認のポイント |
| 設置スペース | 本体寸法に加え、作業・保守の動線を確保できるか |
| 電源 | 必要な容量・電圧を満たしているか |
| 真空・エアー設備 | ポンプや配管、圧縮空気の供給が整っているか |
| 搬入経路・床 | 通路の幅や床の耐荷重に問題がないか |
真空成形機の導入費用と見積もりの確認点
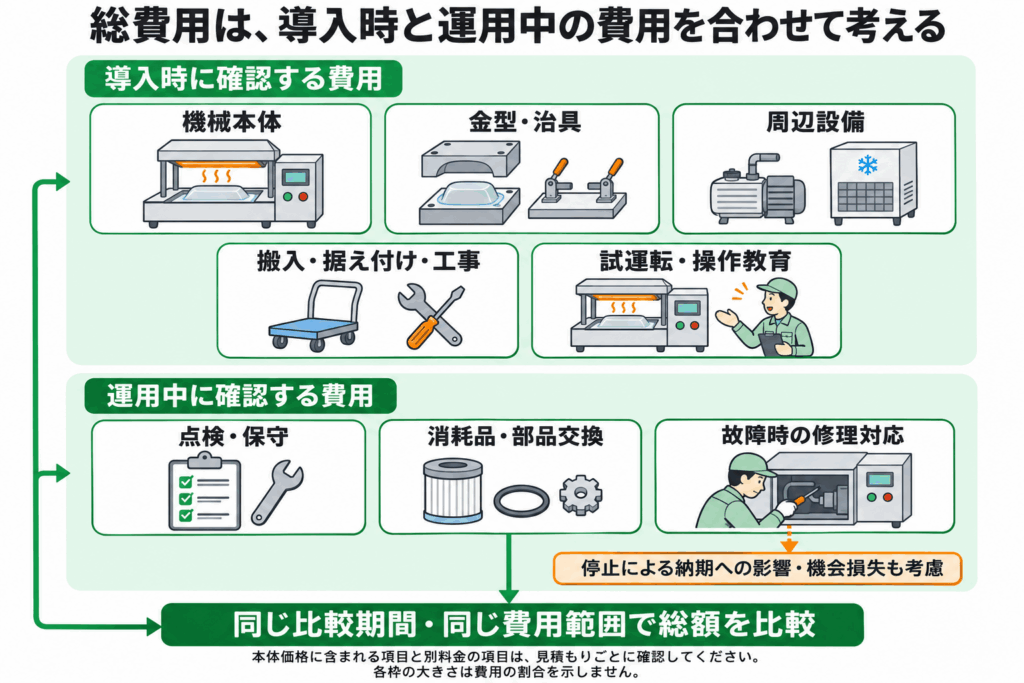
真空成形機の費用は、本体価格だけでなく金型・周辺設備・工事・保守まで含めた総額で判断することが重要です。
本体価格以外に必要な金型・周辺設備・工事費
真空成形機を導入するときは、本体のほかに複数の費用が加わります。
代表的なものが、製品の形を決める金型の費用です。
真空成形の金型は片面型で済むため、金型費を射出成形より抑えやすい傾向があります。
ただし、製品ごとに金型が必要になるため、品種が多いほど費用が積み上がる点には注意が必要です。
本体価格だけで予算を組むと、金型・周辺設備・工事費が後から加わり、総額が想定を超える可能性があります。
周辺設備には、真空ポンプ、冷却設備、シートの保管・搬送設備、トリミング用の機器などが含まれます。
さらに、搬入や据え付け、電気・配管の工事費が別途必要になるケースもあるため、事前の確認が重要です。
初期費用の主な内訳を表にまとめました。
| 費用項目 | 内容の例 |
| 機械本体 | 成形機の本体、制御装置、ヒーターなど |
| 金型 | 製品ごとの成形型、取り付け用の治具 |
| 周辺設備 | 真空ポンプ、冷却設備、トリミング機器など |
| 工事・搬入 | 搬入、据え付け、電源・配管工事など |
| 試運転・教育 | 立ち上げ調整、作業者への操作説明 |
※費用の水準は機種・仕様・時期によって大きく異なるため、必ず個別に見積もりを取得してください。
見積もり条件をそろえて総額を比較する
複数社から見積もりを取る場合は、同じ条件で依頼することが欠かせません。
条件がそろっていないと、価格の差が仕様の違いによるものか判断できなくなります。
製品寸法、シートの種類と厚み、必要な生産量、付帯設備の範囲を共通の条件として伝えることが、公平な比較につながるポイントです。
あわせて、見積もりに含まれる範囲と含まれない範囲も確認します。
たとえば、金型や工事費、試運転、納入後の教育が別料金になっているケースもあります。
比較するときの確認項目は、次のとおりです。
- 本体仕様(テーブルサイズ、ストローク、加熱方式)が同じ条件か
- 金型・周辺設備・工事費が見積もりに含まれているか
- 納期と、設置から稼働開始までの期間はどのくらいか
- 支払い条件や、仕様変更時の追加費用の扱いはどうか
総額で見ることで、安く見えた見積もりが結果的に高くつく失敗を避けやすくなります。
保守・消耗品・停止時の対応費用も確認する
導入後に発生する費用も、総費用を考えるうえで見逃せません。
ヒーターやシール材などには、使用状況に応じた点検・交換が必要です。
真空ポンプも、方式に応じてオイルやフィルターなどの交換、定期点検・整備が必要になります。
また、保守契約の内容や、故障時の対応範囲によっても費用は変わります。
設備が止まったときの修理対応の速さと費用を、導入前に確認しておくことが大切です。
生産が止まると、納期への影響や機会損失が生じるためです。
確認しておきたいのは、次のような点です。
- 定期点検の内容と費用はどうなっているか
- 消耗品の交換周期と部品代はどのくらいか
- 故障時に、どの程度の日数で対応してもらえるか
- 保証期間と、保証の対象範囲はどこまでか
初期費用が安くても、保守体制が弱いと、長期的なコストが膨らむことがあります。
導入後の運用まで含めて、複数年の総額で比較する視点を持つと安心です。
導入前に試作と現場条件を確認する
導入の失敗を防ぐには、製品サンプルでの成形可否の相談、試作での評価、既存設備との入れ替え計画の3点を事前に進めることが重要です。
製品サンプルや図面で成形可否を相談する
機種を決める前に、実際に作りたい製品のサンプルや図面を使って、成形可否を相談します。
形状によっては、真空成形では肉厚を確保できなかったり、抜き勾配が不足していたりするケースもあるため、注意が必要です。
図面や現物を見せたうえで相談すれば、機種選定の前に成形の難しさを把握でき、導入後の手戻りを防ぎやすくなります。
相談時には、次の情報をまとめて伝えるとスムーズです。
- 製品の外形寸法、成形深さ、必要な肉厚の下限
- 使用したいシートの種類と厚み
- 想定する月間・年間の生産量
- 外観や寸法精度に関する要求(図面や見本があるとよい)
条件があいまいなままだと、提案の精度も下がります。
分からない項目は、分からないまま伝えて問題ありません。
専門の担当者と一緒に条件を整理していく進め方が、現実的で効率的です。
試作で寸法・肉厚・外観・加工時間を評価する
成形可否の見通しが立ったら、試作で実際の品質と作業時間を確認します。
カタログ上のスペックだけでは、自社の製品での出来栄えまでは判断できないためです。
試作では、寸法・肉厚・外観・サイクルタイムの4項目を数値や見本で評価し、合否の基準を事前に決めておくことが大切です。
評価の観点を表にまとめました。
| 評価項目 | 確認の内容 |
| 寸法 | 図面の公差に収まるか、収縮による変化はどうか |
| 肉厚 | 深い部分や角で、必要な最小肉厚を確保できるか |
| 外観 | 傷、ゆがみ、転写の甘さ、白化などがないか |
| 加工時間 | 加熱・冷却を含めたサイクルタイムが目標を満たすか |
試作の結果が基準に届かない場合は、金型の形状やシートの種類、加熱条件を見直します。
必要に応じて、プラグアシストや圧空成形への変更も検討が必要です。
試作の段階で課題を見つけておけば、本格導入後の不良や手直しのリスクを抑えやすくなります。
既存設備との入れ替えや生産停止期間を計画する
すでに成形機を使っている場合は、入れ替えの手順と停止期間も計画に含めます。
新旧の設備を入れ替える間は、生産が止まったり、能力が落ちたりする可能性があるためです。
設置から試運転、量産開始までのスケジュールを逆算し、納期への影響を事前に洗い出しておくことが欠かせません。
あらかじめ確認したい点は、次のとおりです。
- 旧設備の撤去と新設備の搬入・据え付けにかかる日数
- 試運転と条件出しに必要な期間
- 停止期間中の在庫確保や、外部への一時的な委託の可否
- 既存の金型が新しい機種でそのまま使えるか
既存の金型が流用できないと、金型の改造や新規製作で追加費用と時間がかかります。
繁忙期を避けた導入時期の設定や、段階的な切り替えも有効です。
あわせて、作業者への操作教育の時間も見込んでおくと、立ち上げがスムーズに進みます。
真空成形を相談できる会社2選
ここで紹介する2社は、成形品の製作を相談できる加工会社です。
設備購入の相談先とは分けて、委託成形や試作を検討する際に、製品の大きさ・生産量・依頼したい工程に合わせて比較してください。
第一プラスチック株式会社|大型成形や一貫生産も相談候補に
| 会社名 | 第一プラスチック株式会社 |
|---|---|
| 住所 | 〒581-0043 大阪府八尾市空港1-133 |
| 電話番号 | 072-949-6686 |
| 公式URL | https://www.daiichiplastic.co.jp/ |
第一プラスチック株式会社は、大阪府八尾市に拠点を置くプラスチック成形品の製造会社です。
真空成形・圧空成形・プレス成形のほか、フィルムインサート成形や3次元ラミネートなど、加飾を含む成形にも対応しています。
生産に関わる一連の工程を自社で完結させる一貫生産体制が、同社の特徴です。
設計段階や型起工前の事前検討に注力し、納期短縮とコスト削減を図る姿勢も示されています。
実績紹介では、850×600×250mmの搬送システム用カバーなど、比較的大きな成形品も掲載されています。
大型品を含む成形を一貫体制で相談したい方や、加飾まで依頼先を集約したい方に適した会社です。
第一プラスチック公式HPはこちら
第一プラスチックの特集記事を見る
株式会社荒木製作所|試作や多品種少量生産の相談候補に
| 会社名 | 株式会社荒木製作所 |
|---|---|
| 住所 | 〒573-1132 大阪府枚方市招提田近2-2-3 |
| 電話番号 | 072-867-1721 |
| 公式URL | http://www.araki-mfg.com/index.html |
株式会社荒木製作所は、大阪府枚方市に本社を置き、1933年創業の圧空・真空成形メーカーです。
医療機器や計測機器、電子機器向けのカバー類を中心に、1個からの多品種少量生産や試作に対応しています。
成形機の一部を自社で開発しており、成形後の切削加工や塗装、協業によるデザイン・設計の支援まで相談できる点が強みです。
後工程には同時5軸制御のNCルーターを12台備え、工程間の仕掛りを減らす体制を整えています。
品質マネジメントのISO9001と、環境マネジメントのISO14001の認証を取得している点も特徴です。
製品は、顧客の品質要求を踏まえて定めた検査基準に基づき、合否を判定しています。
試作から少量の量産まで、1社で相談したい設計・開発担当の方に向いた会社です。
荒木製作所の特集記事を見る
真空成形機の選定でよくある質問
導入前によく寄せられる、対応シート・価格・中古・成形テストの4つの疑問に、結論から順に答えます。
真空成形機ではどのような樹脂シートを加工できますか?
加工できるのは、加熱すると軟らかくなる熱可塑性樹脂のシートです。
代表的な材質には、ABS、PET、PP、PS、アクリルなどがあります。
熱で硬化する熱硬化性樹脂は、真空成形には向きません。
材質ごとに適した加熱温度や成形のしやすさが異なるため、用途に応じた選定が必要です。
たとえば、透明性や耐薬品性、強度など、製品に求める性質から材質を絞り込みます。
あわせて、機械が対応できるシートの厚みやサイズの範囲も確認しておくと安心です。
真空成形機の価格は何によって変わりますか?
価格は、主にテーブルサイズ、自動化の度合い、加熱方式、付帯設備の4点で変わります。
製品が大きいほどテーブルやヒーターが大型になり、自動化の範囲が広いほど設備費は高くなりやすい傾向です。
手動機より半自動機、半自動機より自動化設備のほうが、一般に高くなります。
また、本体のほかに金型や真空ポンプ、工事費、保守費用が別にかかる場合もあります。
そのため、複数社に同じ条件で見積もりを依頼し、総額で比較することが大切です。
中古の真空成形機を選ぶときは何を確認しますか?
中古機は、機械の状態と、導入後の保守を受けられるかどうかを最優先で確認します。
価格の安さだけで選ぶと、修理や部品交換で結果的に費用がかさむ可能性があります。
確認したい主な項目は、次のとおりです。
- 製造年と使用状況、これまでの修理履歴
- ヒーター、真空ポンプ、制御盤の状態
- 交換部品の入手性と、メーカーや販売元のサポート体制
- 試運転で、実際の製品に近い条件で動作を確かめられるか
- 搬入や据え付け、電気工事にかかる費用
可能であれば、現物を確認したうえで、試運転に立ち会うことをおすすめします。
機械を購入する前に成形テストを依頼できますか?
購入前の成形テストに対応している成形機メーカーもあります。
ただし、対応の可否や費用の有無は会社ごとに異なるため、事前に確認が必要です。
製品のサンプルや図面、使用したいシートを用意して相談すると、テストの精度を高めやすくなります。
テストでは、寸法、肉厚、外観、サイクルタイムの4項目を評価することが重要です。
あらかじめ合否の基準を決めておくと、結果を機種の比較に活かしやすくなります。
自社での導入が難しい場合は、試作や小ロットの委託成形で品質を確かめる方法も有効です。
まとめ|必要仕様と総費用を整理して真空成形機を選ぼう
真空成形機は、製品寸法、シートの種類と厚み、生産量、品質条件、設置条件の5つを整理してから選ぶことが重要です。
本体価格だけでなく、金型・周辺設備・工事費・保守費用まで含めた総額で比較することが、導入の失敗を防ぐ近道です。
試作や小ロットが中心なら、手動や半自動の単発機が候補になります。
同じ製品を大量に作るなら、連続成形機や自動化設備も比較対象です。
外観や細部の再現性に対する要求が厳しい場合は、圧空成形への切り替えも検討します。
機種を決める前には、製品サンプルや図面で成形可否を相談し、試作で寸法・肉厚・外観・加工時間を確かめることが重要です。
既存設備を入れ替える場合は、生産停止期間と金型の流用可否も、あらかじめ計画に含めておきます。
設備の購入が難しい場合は、委託成形を行う会社に相談する方法もあります。
大型成形や一貫生産なら第一プラスチック、試作や多品種少量生産なら荒木製作所が相談候補です。
真空成形・圧空成形の基礎からおすすめ会社2社まで比較したい方はこちら
この記事を読んでいる人におすすめ