アクリル成形を検討するとき、真空成形・圧空成形・射出成形のどれを選ぶべきか迷う方は少なくありません。
アクリルは透明度が魅力の樹脂ですが、工法によって仕上がりや費用が異なります。
結論として、製作数・形状・精度の3点を整理することが、適切な工法を絞り込むポイントです。
本記事では、工法の違いと選び方、真空成形の設計上の確認点、品質・費用・納期の見方、相談先2社までを順に解説します。
アクリル材に対応する成形会社や真空成形の相談先を比較したい方は、工法の基礎と会社情報をまとめたトップページをご覧ください。
真空成形・圧空成形の優良業者2社を徹底比較アクリル成形の主な工法と選び方
アクリル成形には、真空成形・圧空成形・射出成形・熱プレス成形などがあります。
本記事では、真空成形・圧空成形と射出成形を中心に比較します。
真空成形・圧空成形はシート材から形を作る工法
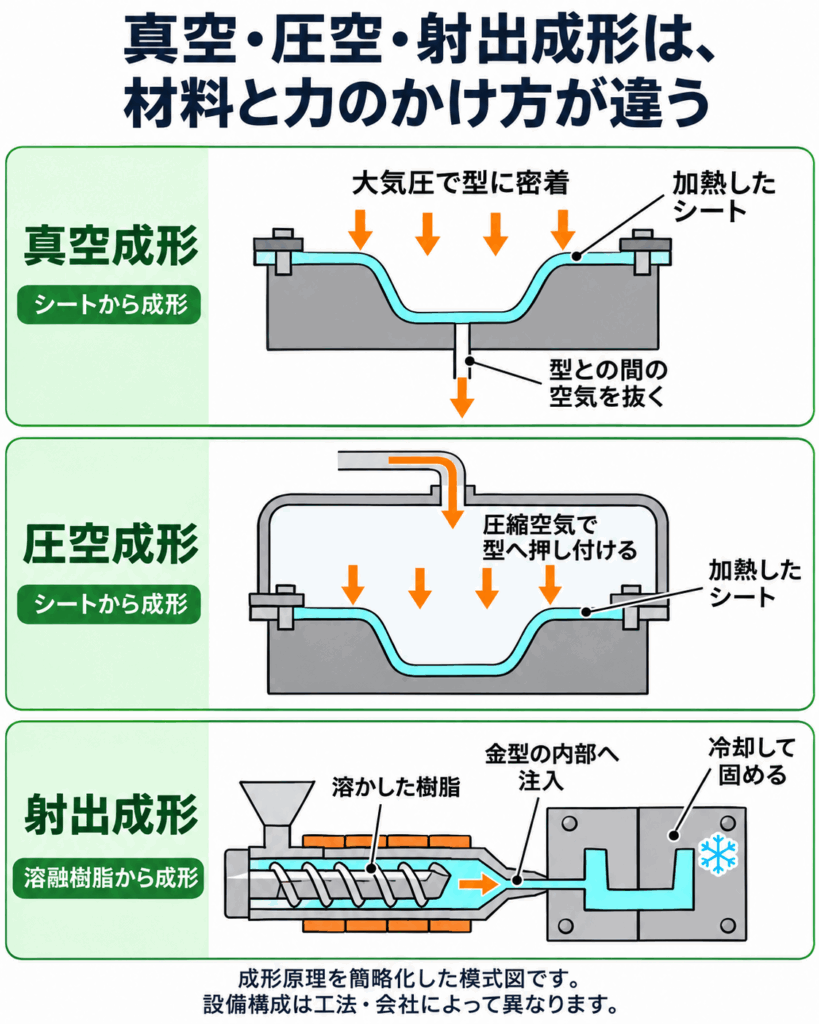
真空成形と圧空成形は、板状のアクリルシートを加熱して柔らかくし、型に沿わせて形を作る工法です。
真空成形は、シートと型の間の空気を抜き、大気圧で型に密着させます。
圧空成形は、シートの反対側から圧縮空気を加えて型へ押し付けるため、細かな形状を出したい場合に検討されます。
どちらも射出成形より型の構造が比較的シンプルなため、少量から中量の製作で候補になりやすい工法です。
ただし、対応できる板厚やサイズは会社ごとに異なります。
アクリル材に対応できるかどうかも、事前の確認が欠かせません。
射出成形は溶かした樹脂を金型へ注入する工法
射出成形は、加熱して溶かしたアクリル樹脂を金型へ注入し、冷やして固める工法です。
複雑な形状や、同じ品質の製品を大量に作りたい場合に向いています。
一方で、金型の製作に費用と期間がかかります。
製作数が多いほど1個あたりの金型費の負担が薄まるため、量産を前提とする案件で検討する工法です。
アクリルには射出成形に適した樹脂が流通していますが、対応の可否は会社ごとに確認が必要です。
試作や少量では、費用が見合わない場合があります。
製作数・形状・精度をもとに工法を絞る
工法は、製作数・形状・精度の3点で絞り込むと判断しやすくなります。
製作数が少なく試作段階なら真空成形・圧空成形、量産で寸法を安定させたいなら射出成形が候補になります。
下の表は、一般的な傾向をまとめたものです。
| 比較の観点 | 真空成形・圧空成形 | 射出成形 |
| 製作数の目安 | 少量〜中量 | 中量〜大量 |
| 金型費 | 比較的抑えやすい | 高額になりやすい |
| 形状の自由度 | シートを型に沿わせる立体形状が中心。圧空成形は細部の再現性を高めやすい | 複雑な立体形状にも対応しやすいが、金型構造や離型条件による制約がある |
| 寸法の安定性 | シートの伸びの影響を受けやすい | 金型内で形状と肉厚を規定しやすいが、収縮や反りへの配慮が必要 |
形状が単純で製作数が限られる場合は、金型費を抑えられる工法のほうが全体の費用を低くできる可能性があります。
ただし、試作時の費用だけで工法を決めると、量産時に工法の変更が必要になる場合があります。
将来の製作数も含めて検討しましょう。
実際の可否は、形状や板厚、求める品質によって変わります。
最終的な工法は、図面をもとに加工会社へ相談して決める流れが確実です。
真空成形でアクリル部品を作る仕組みと設計上の確認点
真空成形は、加熱したアクリルシートを型に密着させて形を作る工法です。
仕組みを知っておくと、設計時に確認すべき点が見えやすくなります。
加熱したシートを金型に密着させて成形する
真空成形は、アクリルシートを専用の装置にセットし、ヒーターで加熱して柔らかくするところから始まります。
シートが十分に柔らかくなったら、型の上に被せ、型とシートの間の空気を吸引して密着させる工程です。
その後、冷却して固まったシートを型から外し、不要な縁を切り取って製品に仕上げます。
型に触れた面は型の表面状態を写し取るため、どちらの面を見せたいかを設計段階で決めておくことが重要です。
型には木型、樹脂型、アルミ型などが使われ、製作数や求める精度に応じて選ばれます。
どの型材を使うかによって、型の費用や耐久性が変わります。
深さや角の形状によって成形しやすさが変わる
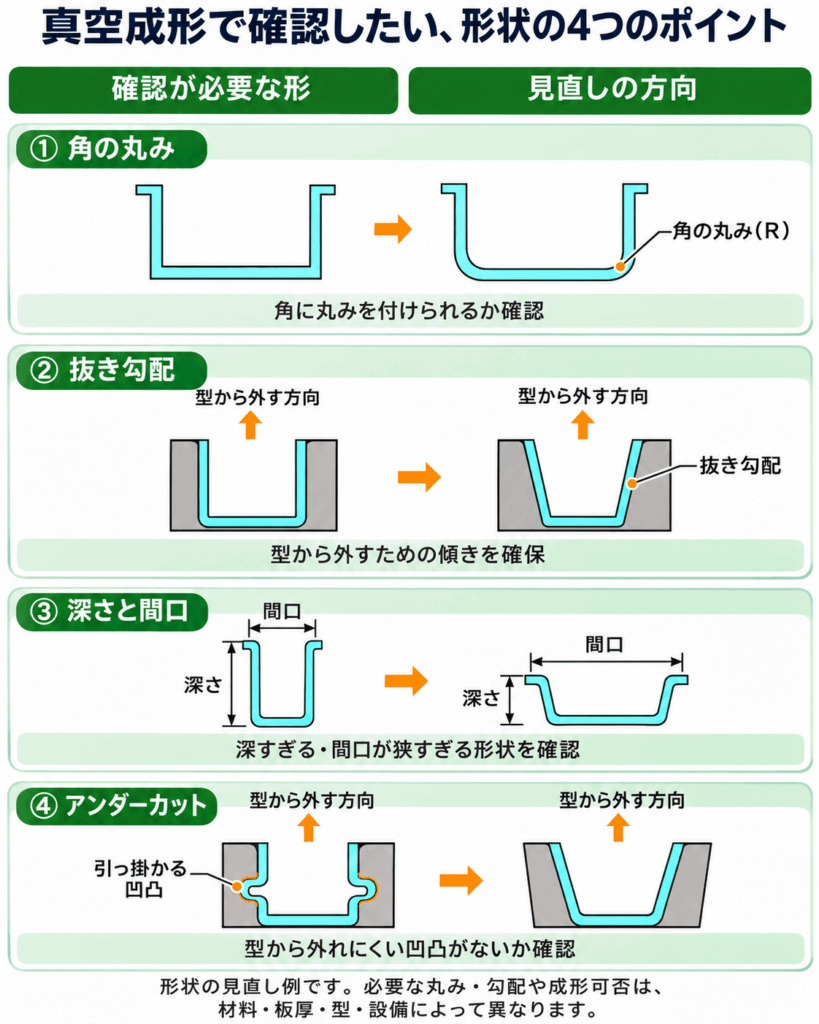
真空成形では、深さや角の形状が成形のしやすさに大きく影響します。
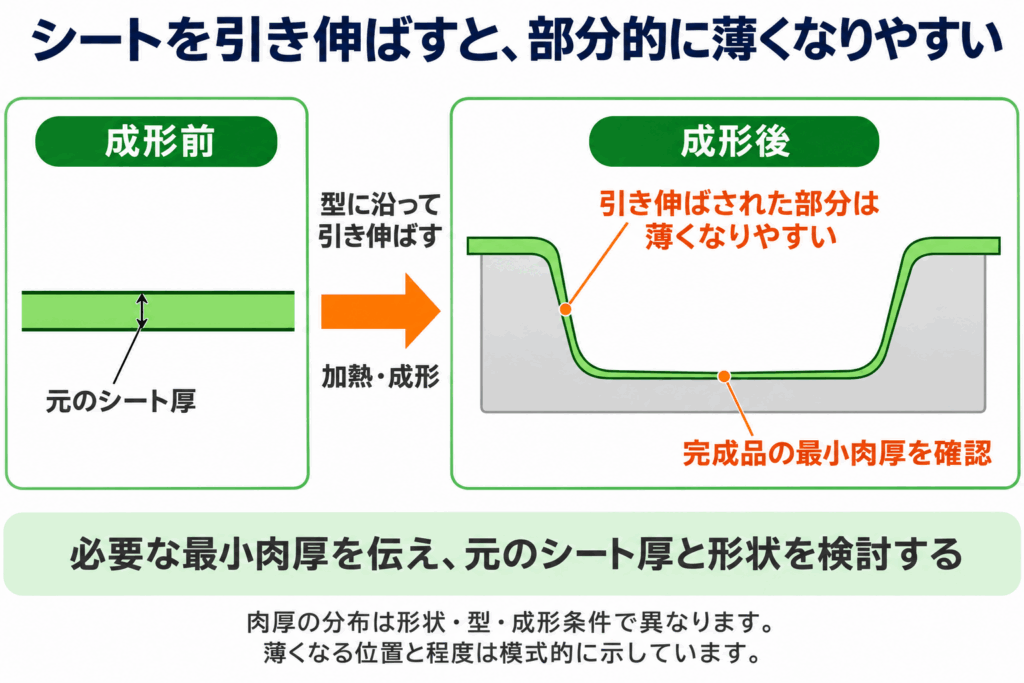
シートは引き伸ばされながら型に沿うため、深く絞る形状ほど薄くなる部分が出やすくなります。
深さに対して間口が狭い形状や、角が鋭い形状は、肉厚のばらつきや成形不良につながる可能性があります。
設計時に確認しておきたい代表的なポイントは、次のとおりです。
- 角に丸み(R)をつけられるか
- 型から抜くための傾き(抜き勾配)を確保できるか
- 深さと間口のバランスが極端でないか
- アンダーカット(型から外れにくい凹凸)がないか
抜き勾配とは、成形品を型から外しやすくするために側面へ付ける傾斜のことです。
これらの条件を満たせない場合は、形状の見直しや別の工法の検討が必要になることがあります。
板厚・寸法・対応サイズは加工会社に確認する
使用できるアクリルシートの板厚や、成形できる最大サイズは、設備や会社によって異なります。
同じ真空成形でも、対応範囲は会社ごとに差があるため、図面を渡す前に条件を確認しておくと手戻りを防げます。
確認しておきたい主な項目を、表にまとめました。
| 確認項目 | 確認する内容 |
| 板厚 | 使用したいシート厚に対応できるか |
| 最大サイズ | 成形できる縦・横・深さの上限 |
| アクリル材の種類 | 押出板・キャスト板など希望の材料を扱えるか |
| 色・透明度 | 透明、乳白、着色などに対応できるか |
成形後は、シートが伸びる分だけ板厚が薄くなる部分が生じます。
そのため、完成品に必要な最小肉厚から逆算して、元のシート厚を決める考え方が一般的です。
不明な点は、設計の初期段階で加工会社へ相談すると、無理のない仕様に整えやすくなります。
アクリル成形後の透明度・寸法精度で確認すること
アクリル成形では、仕上がりの透明度と寸法精度が、製品の価値を大きく左右します。
完成後に「想定と違う」とならないよう、事前に確認しておきたい点を整理します。
透明度や表面の傷は材料と加工条件を含めて確認する
アクリルは透明度の高さが魅力ですが、成形の過程で曇りや傷が生じる場合があります。
原因は、材料の状態、加熱の温度や時間、型の表面状態など、複数の要素にわたるのが特徴です。
加熱条件が適切でないと、成形不良や外観のムラにつながる場合があります。
また、材料に含まれる水分が加熱時に気泡の原因になることもあるため、板の種類や保管状態に応じて予備乾燥の要否を確認することが重要です。
さらに、型の表面に傷や汚れがあると、その跡が製品へ転写される可能性もあります。
シートに貼られた保護フィルムの扱いも、仕上がりに影響する要素の一つです。
依頼前に確認しておきたい項目は、次のとおりです。
- 透明度の基準(外観の許容範囲)をどう設定するか
- 傷や異物の許容サイズ・数をどう決めるか
- 見せたい面(意匠面)はどちらか
- 材料メーカーや板の種類を指定する必要があるか
外観の基準は担当者ごとに感覚が異なるため、限度見本や写真で共有しておくと認識のずれを防げます。
伸びによる肉厚の変化や寸法公差を確認する
真空成形では、シートが引き伸ばされて型に沿うため、部位によって肉厚が変わります。
特に、深い部分や角の部分は薄くなりやすい傾向があります。
強度や光の通り方に影響するため、最も薄くなる箇所の肉厚が許容範囲に収まるかを確認することが重要です。
寸法公差とは、設計寸法に対して許される誤差の範囲のことです。
成形品は冷却時に収縮するため、寸法が型どおりにならない場合があります。
確認の視点を、表にまとめました。
| 確認項目 | 見るポイント |
| 肉厚 | 最も薄くなる部位の厚みが必要強度を満たすか |
| 寸法公差 | どの寸法を厳しく管理するか |
| 収縮・反り | 冷却後の変形が許容範囲か |
| 測定方法 | 何を使い、どの箇所を測るか |
すべての寸法に厳しい公差を求めると、費用が増えたり、納期が延びたりする可能性があります。
組み付けに関わる重要な寸法を絞り、優先順位をつけて伝えるのが現実的です。
トリミングや穴あけなどの後加工範囲を確認する
真空成形・圧空成形では、成形後に不要な縁を切り落とすなどの後加工が一般的に必要です。
代表的なものが、不要な縁を切り落とすトリミングです。
そのほか、穴あけ、切り欠き、端面の研磨、接着などが挙げられます。
後加工を依頼先で一貫して行えるかどうかで、工程の手間や品質の管理しやすさが変わります。
確認しておきたい点は次のとおりです。
- トリミングの方法(手作業か、機械加工か)
- 穴あけの位置や精度の指定が可能か
- 端面の仕上げ(研磨・火炎磨きなど)に対応できるか
- 接着や組み立てまで任せられるか
後加工の範囲が不明確なままだと、見積もりの比較がしにくくなります。
どこまでを依頼先に任せ、どこから自社で行うのかを、あらかじめ決めておきましょう。
アクリル成形の費用・納期と見積もり依頼の準備
アクリル成形の費用と納期は、工法や仕様によって大きく変わるため、依頼前の準備が見積もりの精度を左右します。
何を整理して伝えればよいかを順に確認します。
費用は金型・材料・成形数・後加工などで変わる
アクリル成形の費用は、複数の項目の合計で決まります。
どの項目が全体の費用を押し上げているかを把握すると、仕様の見直しで費用を調整しやすくなります。
主な費用の内訳は、次の表のとおりです。
| 費用項目 | 内容 | 変動の要因 |
| 金型費 | 成形用の型の製作費用 | 型材(木・樹脂・アルミなど)、サイズ、形状の複雑さ |
| 材料費 | アクリルシートや樹脂の費用 | 板厚、色、透明度、材料の種類 |
| 成形費 | 加熱・成形にかかる加工費用 | 製作数、サイズ、1回あたりの取り数 |
| 後加工費 | トリミング・穴あけ・研磨などの費用 | 加工範囲、精度、手作業の割合 |
| 検査・梱包費 | 検査や出荷に関する費用 | 検査項目、梱包仕様 |
金型費は、製作数が多いほど1個あたりの負担が小さくなる傾向があります。
一方で、製作数が少ない場合は、金型費が製品単価に大きく影響する可能性があるため注意が必要です。
具体的な金額は仕様によって異なるため、図面をもとに見積もりを取って確認することが重要です。
納期は試作・金型製作・成形・検査の工程で確認する
納期は、複数の工程を積み上げた期間で決まるため、どの工程にどれだけかかるかを分けて確認することが大切です。
一般的な流れは、次のとおりです。
- 図面・仕様の確認と見積もり
- 試作用の型の製作・試作成形(必要な場合)
- 試作品の評価・仕様の確定
- 量産用の型の製作(必要な場合)
- 成形
- 後加工・検査
- 梱包・出荷
試作で形状や寸法を確認してから量産に進むと、手戻りは減りますが、その分の期間が加わります。
金型の製作期間は、型材や形状の複雑さで変わります。
また、設計変更が発生すると、金型の修正が必要になり、納期が延びる場合があります。
希望納期がある場合は、見積もり依頼の段階で伝え、工程ごとの日数の目安を確認しましょう。
図面・製作数・使用環境・希望品質をまとめて伝える
見積もりの精度を高めるには、依頼時に伝える情報の質と量が重要です。
情報が不足していると、加工会社が仮定を置いて見積もることになり、後から金額が変わる原因になります。
最低限そろえておきたい情報は、次のとおりです。
- 図面または3Dデータ(寸法・形状がわかるもの)
- 製作数(初回の数量と、将来の見込み数量)
- 使用環境(屋内外、温度、薬品との接触、荷重など)
- 希望品質(外観の基準、寸法公差、透明度)
- 材料の指定(アクリルの種類、色、板厚)
- 希望納期と予算の目安
- 後加工の有無と範囲
使用環境は、材料選定や形状の判断に直結するため、特に漏れやすい項目として注意が必要です。
図面がまだ固まっていない場合は、イメージ図やサンプルがあるだけでも相談できる会社があります。
どの程度の資料で対応してもらえるかは、会社ごとに異なるため、事前に確認しておくと安心です。
アクリル成形の相談先候補2社
相談先は、設計段階から相談したいか、試作や小ロットを相談したいかで選ぶと絞り込みやすくなります。
第一プラスチック株式会社|設計段階から相談したい場合
| 会社名 | 第一プラスチック株式会社 |
|---|---|
| 住所 | 〒581-0043 大阪府八尾市空港1-133 |
| 電話番号 | 072-949-6686 |
| 公式URL | https://www.daiichiplastic.co.jp/ |
第一プラスチック株式会社は、大阪府八尾市に拠点を置き、真空成形・圧空成形やフィルムインサート成形などを手がけるプラスチック成形会社です。
強みは、生産の一連の工程を自社で完結させる一貫生産体制と、デザイン設計段階や型起工前の事前検討を重視するフロントローディングです。
事前の検討によって納期短縮とコスト削減を目指す取り組みが、設計段階から相談したい方にとっての魅力です。
公式サイトには、アクリルを用いた医療機器の可視カバーや、自動車用サイドバイザーの成形実績が掲載されています。
なお、アクリル変性塩ビの成形実績もありますが、アクリル(PMMA)とは材料を区別して確認することが重要です。
工法の選定から相談したい方や、設計前に条件を整理したい方に向いています。
アクリル材の対応可否や希望の形状・寸法は、見積もり前に確認しておくと安心です。
第一プラスチック公式HPはこちら
第一プラスチックの特集記事を見る
株式会社荒木製作所|試作や小ロットを相談したい場合
| 会社名 | 株式会社荒木製作所 |
|---|---|
| 住所 | 〒573-1132 大阪府枚方市招提田近2-2-3 |
| 電話番号 | 072-867-1721 |
| 公式URL | http://www.araki-mfg.com/index.html |
株式会社荒木製作所は、1933年創業の、大阪府枚方市で圧空成形・真空成形によるプラスチック成形を行う会社です。
強みは、1個からの多品種少量生産や試作に対応し、独自開発の成形機で製作している点にあります。
株式会社タックデザインとの協業により、製法に精通したデザイナーや設計者が関わり、開発のロスを抑えられる点も魅力です。
公式サイトでは、顧客満足度調査結果や納期達成実績も公開されています。
医療機器や計測機器などのカバー類が主な製作対象です。
試作段階から小ロットで相談したい方や、デザインや設計も含めて任せたい方に向いています。
アクリル材の対応可否や希望の形状・寸法は、見積もり前に確認しておくと安心です。
荒木製作所の特集記事を見る
加工会社から届いた見積もりを比較するポイント
見積もりは金額だけで見るのではなく、前提条件をそろえて比較すると、後からの追加費用を防ぎやすくなります。
金型費・試作費・製品単価の範囲をそろえる
見積もりを比較するときは、総額だけで判断せず、どこまでの費用が含まれているかをそろえて見ることが大切です。
金型費・試作費・製品単価のどれが含まれているかが会社ごとに異なると、安く見える見積もりでも、実際には高くなる場合があります。
たとえば、金型費が別途になっている見積もりと、製品単価に含まれている見積もりでは、そのままでは総額を比べられません。
次の表の観点で、各社の見積もりを同じ条件に並べ直すと、違いが見えやすくなります。
| 項目 | 確認すること |
| 金型費 | 型の材質・サイズ・数量が含まれているか |
| 試作費 | 試作の回数や修正対応が含まれているか |
| 製品単価 | どの製作数を前提とした単価か |
| 後加工費 | トリミングや穴あけが単価内か、別途か |
製作数の想定が異なると単価も変わるため、同じ数量で見積もってもらうことも重要です。
品質条件と検査方法が希望どおりか確認する
品質条件が曖昧なまま見積もりを比較すると、仕上がりに対する認識のずれが生じやすくなります。
外観の許容範囲、寸法公差、透明度などの基準を文書で示し、各社が同じ前提で見積もっているかを確認しましょう。
検査の方法や範囲は、会社によって異なる可能性があります。
確認しておきたい点は、次のとおりです。
- 検査の項目(外観・寸法・肉厚など)
- 測定に使う機器や方法
- 検査成績書などの書類の有無
- 不良が出た場合の対応
検査の内容が費用に含まれるのか、別途になるのかも、あわせて確認しておくと安心です。
納期・追加費用・設計変更時の扱いを確認する
納期は、見積もりに書かれた日数が、どの工程までを含むかによって意味が変わります。
設計変更が起きたときの金型修正費や納期への影響を、見積もりの段階で確認しておくと、後からのトラブルを防ぎやすくなります。
確認しておきたい点は、次のとおりです。
- 納期の起点(図面確定日か、発注日か)
- 試作から量産までの日数
- 設計変更時の追加費用の考え方
- 輸送費・梱包費・検査費の扱い
- 追加注文時の納期と単価
条件が不明な項目は加工会社へ質問し、回答を記録として残しておきましょう。
アクリル成形に関するよくある質問
ここでは、金型に触れる面・1個からの試作依頼・寸法公差を決める時期の3点について回答します。
真空成形では完成品のどの面が金型に触れますか?
型の形状によって異なり、凸型(雄型)なら製品の内側、凹型(雌型)なら外側が金型に触れます。
金型に触れた面は、型の表面状態が転写されやすいのが特徴です。
一方で、型に触れない面は、シート本来の表面状態に近い仕上がりになります。
見せたい面(意匠面)がどちらかによって、凸型と凹型の選択が異なります。
また、凸型は内寸、凹型は外寸が型に沿って決まるため、寸法を重視する面も重要な判断材料です。
意匠面と寸法を重視する面は、図面の段階で加工会社へ伝えておくと、型の選定がスムーズです。
試作品を1個から依頼できるかは何で決まりますか?
会社の設備や生産体制、型の製作方針、材料の手配条件によって決まります。
真空成形・圧空成形は、射出成形に比べて型を比較的安価に作りやすいため、少量の試作に対応する会社もあります。
実際に、公式サイトで1個からの多品種少量生産を掲げている会社もあります。
ただし、アクリルシートの最小購入単位や、型を新規に作る必要があるかどうかで、費用が変わる点には注意が必要です。
1個からの依頼が可能かどうかは、会社ごとに異なります。
製作数・材料・希望納期を添えて、見積もり依頼時に確認するのが確実です。
寸法公差はどの段階で加工会社と決めますか?
見積もり依頼から図面確定までの段階で、加工会社と相談して決めるのが基本です。
公差の厳しさは、工法や型の仕様、検査の手間に影響し、費用や納期にも反映されます。
そのため、見積もり後や量産直前に決めると、仕様や金額の見直しが必要になる場合があります。
まずは、組み付けや機能に関わる重要な寸法を絞り込み、優先順位をつけて伝えましょう。
試作を行う場合は、試作品の実測値を確認したうえで、量産前に公差を最終決定する方法も有効です。
測定方法や測定箇所もあわせて合意しておくと、認識のずれを防げます。
まとめ|製作数と品質条件を整理してアクリル成形を相談しよう
アクリル成形の工法は、製作数・形状・精度の3点を整理すると、真空成形・圧空成形と射出成形のどちらが合うかを判断しやすくなります。
試作や少量なら真空成形・圧空成形、量産で寸法を安定させたいなら射出成形が候補です。
ただし、真空成形ではシートが伸びる分、深い部分や角の肉厚が薄くなりやすい点に注意が必要です。
透明度や表面の傷、寸法公差、後加工の範囲は、依頼前に基準を決めて共有しておくと、仕上がりのずれを防げます。
費用は金型費・材料費・成形費・後加工費などの合計で決まり、納期も試作から検査までの工程で変わります。
見積もりを比べるときは、金型費・試作費・製品単価の範囲や、品質条件、設計変更時の扱いをそろえて確認しましょう。
相談先は、条件によって次のように考えると選びやすくなります。
- 工法の選定や設計段階から相談したい場合:第一プラスチック株式会社
- 試作や小ロット、デザイン・設計も含めて相談したい場合:株式会社荒木製作所
どちらの会社も、アクリル材の対応可否や希望の形状・寸法・品質への対応範囲は、見積もり前に確認することをおすすめします。
図面・製作数・使用環境・希望品質をまとめて伝えれば、見積もりの精度が上がり、比較もしやすくなります。
この記事を読んでいる人におすすめ